Acasă / Ştiri / Știri din industrie / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Termoformarea a devenit în liniște una dintre cele mai versatile metode de prelucrare a materialelor plastice utilizate în industriile care necesită viteză, repetabilitate și flexibilitate de proiectare. În loc să fie limitat la o singură categorie de produse, procesul suportă acum un spectru larg de rezultate, variind de la articole de unică folosință de unică folosință până la componente structurale utilizate în medii strict reglementate. Înțelegerea locului în care termoformarea se încadrează într-o strategie de producție mai largă ajută inginerii și cumpărătorii să ia decizii mai informate de aprovizionare.
În esență, termoformarea implică încălzirea unei foi de plastic până când devine flexibilă, apoi modelarea acesteia peste sau într-o matriță folosind vid, presiune de aer sau asistență mecanică. Principiul este simplu, dar obținerea unei grosimi constante a peretelui, a toleranțelor strânse și a calității suprafeței curate necesită un control atent al temperaturii tablei, al designului sculelor și al timpului ciclului. Când aceste variabile sunt gestionate bine, termoformarea devine o alternativă rentabilă la turnarea prin injecție pentru piesele care nu necesită toleranțe extrem de strânse sau depășiri interne complexe.
Trei sectoare ilustrează în mod deosebit această versatilitate: ambalarea dispozitivelor medicale, protecția componentelor electronice și articolele pentru servicii alimentare sau băuturi. Fiecare impune cerințe diferite privind selecția materialului, curățenia și acuratețea dimensională, totuși toate se bazează pe același principiu de formare subiacent descris mai sus.
Ambalarea dispozitivelor medicale este una dintre cele mai solicitante aplicații pentru termoformare, deoarece ambalajul funcționează adesea ca parte a sistemului de bariere sterile, mai degrabă decât ca o simplă protecție a produsului. Tăvile care dețin instrumente chirurgicale, truse de diagnostic sau dispozitive implantabile trebuie să mențină stabilitatea dimensională prin ciclurile de sterilizare, să reziste la puncție în timpul transportului și să permită accesul controlat și deschis într-un cadru clinic.
Selecția materialelor pentru termoformarea medicală favorizează de obicei polimerii cu comportament previzibil și bine documentat sub sterilizare cu radiații sau oxid de etilenă. Deoarece ambalajele medicale sunt adesea produse în camere curate sau în medii controlate în alt mod, liniile de termoformare care deservesc acest sector, de obicei, integrează etape suplimentare de filtrare, control static și inspecție în comparație cu liniile industriale generale de formare.
| Tip material | Utilizare tipică | Compatibilitate cu sterilizarea | Note |
|---|---|---|---|
| PETG rigid | Tavi pentru instrumente | Oxid de etilenă, gamma | Claritate bună, dimensiuni stabile |
| Polistiren de mare impact | Tavi pentru kit de diagnosticare | Oxid de etilenă | Cost rentabil, rigiditate moderată |
| PVC de calitate medicală | Ambalare blister | Gamma, fascicul electronic | Proprietăți de barieră puternice |
| Polipropilenă | Tavi autoclavabile | Autoclavă cu abur | Rezistență mai mare la căldură |
Așteptările de reglementare, inclusiv standardele de ambalare recunoscute la nivel internațional pentru sistemele de bariere sterile, împing producătorii către validarea extinsă a rezistenței etanșării, a forței de exfoliere și a consistenței dimensionale înainte ca un design să atingă volumul de producție. Termoformarea este adesea preferată față de turnarea prin injecție pentru aceste tăvi medicale de volum mic până la mediu, deoarece schimbările de scule sunt relativ rapide și ieftine, ceea ce contează atunci când designul unui dispozitiv trece prin mai multe revizuiri înainte de aprobarea finală.
Plăcile de circuite imprimate, conectorii și alte componente electronice sensibile necesită un ambalaj care face mai mult decât să țină o piesă pe loc. Tăvile de disipare statică sau conductoare, produse de obicei din folie de polimer încărcată cu carbon, protejează componentele de descărcarea electrostatică în timpul manipulării, transportului și asamblarii automate. Geometria buzunarului este proiectată în jurul amprentei exacte a componentei, astfel încât piesele să nu se deplaseze sau să intre în contact unele cu altele în timpul vibrațiilor.
Aceste tăvi sunt în mod frecvent concepute pentru cuibărit și stivuire, ceea ce reduce volumul de depozitare și acceptă linii automate de ridicare și plasare de mare viteză. Uniformitatea peretelui devine critică aici, deoarece un punct subțire într-un perete de buzunar poate permite o îndoire care aliniază greșit o componentă în timpul manipulării automate.
Timpii de ciclu pentru tăvile electronice sunt de obicei mai scurti decât pentru tăvile medicale mai groase, deoarece ecartamentul foii este mai ușor și adâncimea de formare este adesea mai mică. Acest lucru permite producătorilor să ruleze loturi mai mari într-un singur schimb, păstrând totuși toleranțe adecvate pentru echipamente automate.
Dincolo de aplicațiile medicale și electronice, termoformarea acceptă o gamă largă de produse de ambalare generală și de manipulare industrială, de la cochilii de vânzare cu amănuntul până la tăvi de gunoi reutilizabile utilizate în logistica pieselor auto. Alegerea metodei de formare are un efect direct asupra detaliilor realizabile, a gamei de grosime a peretelui și a dimensiunii piesei.
| Metoda de formare | Grosimea tipică a peretelui | Cel mai potrivit pentru | Nivel de detaliu |
|---|---|---|---|
| Formarea în vid | 0,5 până la 3 milimetri | Părți mari, puțin adânci | Moderat |
| Formarea presiunii | 0,5 până la 4 milimetri | Panouri cosmetice, detalii clare | Înalt |
| Formare de foi duble | 3 până la 10 milimetri combinate | Structuri goale, rigide | Moderat |
Ieșirile comune de ambalare includ:
Tăvile industriale merită o atenție deosebită, deoarece sunt proiectate pentru sute sau mii de cicluri de reutilizare, mai degrabă decât pentru o singură călătorie. Acest lucru schimbă selecția materialului către un stoc de foi mai dur, mai rezistent la impact și adesea necesită modele de nervuri întărite care nu ar fi necesare într-o tavă de unică folosință de vânzare cu amănuntul.
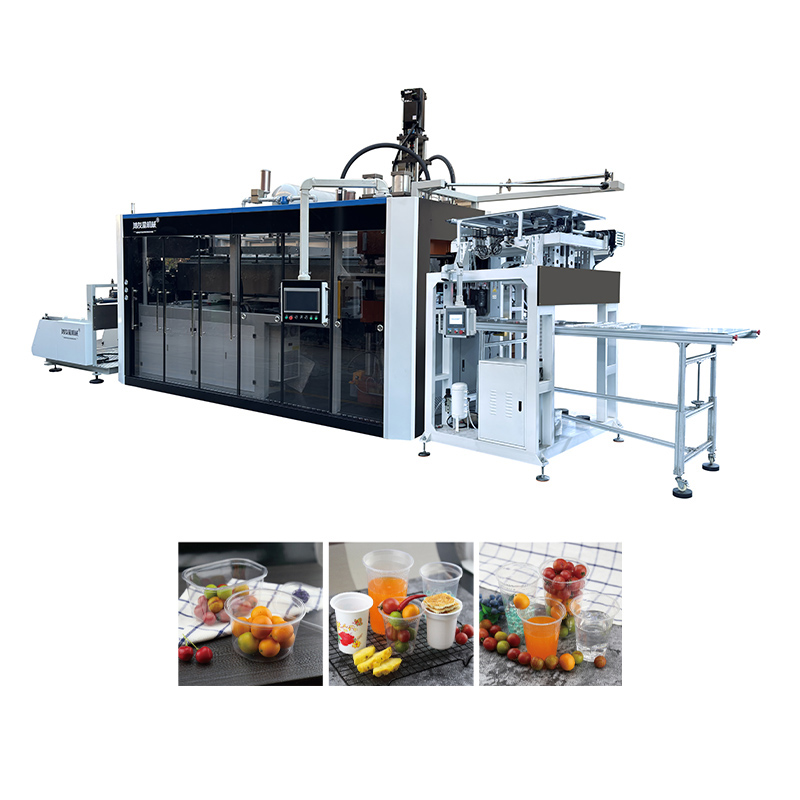
Paharele, capacele și recipientele mici pentru servicii alimentare reprezintă un colț de mare volum al lumii termoformarii, distinct de tăvile medicale și electronice de volum mai mic descrise mai devreme. Producerea eficientă a acestor articole necesită, în general, o activitate dedicată mașină de făcut pahare de plastic , construit în jurul foii alimentate cu rola continuă, mai degrabă decât a colilor tăiate individuale, deoarece producția de cupe sunt măsurate în zeci de mii de unități pe schimb, mai degrabă decât în sute.
Aceste linii combină de obicei mai multe etape în cadrul unui proces continuu: derularea foii, încălzirea, formarea, tăierea în linie și stivuirea automată. Deoarece cupele sunt relativ simple ca geometrie în comparație cu o tavă pentru componente, viteza ciclului devine prioritatea dominantă de proiectare, iar sculele sunt construite cu mai multe cavități pentru a maximiza producția pe ciclu.
Alegerea materialului pentru producția de pahare se concentrează în mod obișnuit pe folie de polipropilenă sau PET, aleasă pentru un echilibru între claritate, rigiditate și potrivirea contactului cu alimentele. Afacerile care evaluează echipament automat de formare a cupelor în general, cântăresc numărul de cavități, consistența înălțimii de stivuire și timpul de schimbare între dimensiunile cupei ca factori principali care determină debitul în lumea reală, mai degrabă decât viteza ciclului principal.
Consistența înălțimii de stivuire afectează în special automatizarea ambalării în aval. Dacă grosimea peretelui cupei sau geometria jantei variază ușor între cicluri, stivele pot deveni neuniforme, ceea ce încetinește operațiunile de ambalare manuală sau automată mai departe de linie.
Trecerea de la o schiță conceptuală la o piesă termoformată gata de producție implică o serie de decizii interconectate. Realizarea lor corectă din timp evită revizuirile costisitoare ale instrumentelor ulterioare.
Prototiparea cu scule cu costuri mai mici înainte de a se angaja într-o matriță de producție completă rămâne o modalitate practică de a valida potrivirea și funcționarea fără costul total de capital al sculelor întărite.
Precizia în termoformare este relativă la aplicare, iar așteptările diferă mult între o cană de unică folosință și o tavă pentru instrumente medicale. Următoarele game reflectă experiența generală în industrie, mai degrabă decât orice linie de producție unică.
De obicei, plus sau minus 0,25 până la 0,5 milimetri pentru tăvi standard, mai strâns cu formarea de presiune
Variază de la textură industrială mată la finisaj cosmetic lucios, în funcție de suprafața sculei
Controlul consecvent al temperaturii sculelor menține variația de la piesă la piesă în limitele toleranței de proiectare pe parcursul întregii execuții
Variază foarte mult, de la câteva secunde pentru stocul de cană subțire la peste un minut pentru piesele industriale groase
Întreținerea regulată a sculelor, consistența ecartamentului foii de la furnizorul de material și profilele stabile ale temperaturii cuptorului contribuie mai mult la calitatea susținută decât orice singur echipament. Unitățile care urmăresc aceste variabile în timp văd, în general, mai puține piese respinse decât cele care se bazează numai pe inspecția finală.
Deși detaliile variază în funcție de tipul de mașină și de produs, majoritatea operațiunilor de termoformare urmează o secvență similară de etape, ilustrată mai jos.
Fiecare etapă are propriile puncte de control: alimentarea cu folii trebuie să mențină o tensiune uniformă, încălzirea necesită controlul temperaturii zonă cu zonă pentru a evita scăderea sau arsură, presiunea de formare și sincronizarea vidului determină capturarea detaliilor, precizia de tăiere afectează potrivirea cu piesele care se îmbină, iar inspecția finală prinde grosimea sau defectele cosmetice înainte de ambalare.
Polistirenul, polipropilena, PET sau PETG și PVC sunt printre cele mai utilizate materiale de tablă, fiecare aleasă pe baza clarității, rigidității, rezistenței chimice și a cerințelor de utilizare finală, cum ar fi contactul cu alimentele sau compatibilitatea cu sterilizarea.
Termoformarea necesită, în general, investiții mai mici în scule și timpi de livrare mai scurti pentru piesele mari, puțin adânci, în timp ce turnarea prin injecție se potrivește pieselor mai mici care necesită toleranțe foarte strânse sau caracteristici tridimensionale complexe.
Ambalajul medical trebuie adesea să funcționeze ca parte a unui sistem de barieră steril validat, care adaugă cerințe privind rezistența etanșării, consistența forței de exfoliere și compatibilitatea cu metodele de sterilizare pe care ambalajul standard nu trebuie să le îndeplinească.
Producția de pahare se desfășoară în mod obișnuit pe linii continue cu rolă, construite pentru volume de unități foarte mari și geometrie simplă și repetabilă, în timp ce termoformarea cu tăvi și componente rulează adesea volume mai mici, cu forme de buzunar mai complexe și toleranțe mai strânse.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nr. 565, Xinchuan Road, Comunitatea Xinta, orașul Lili, districtul Wujiang, orașul Suzhou, China
Drepturi de autor © 2024 Mașină de termoformare/Mașină Cupa din plastic Toate drepturile rezervate.Producători de mașini automate de termoformare în vid personalizate pentru plastic